案例一:某建筑陶瓷厂原料车间粉尘治理项目
项目背景
某产品淘瓷图片研发化工业企业每年产量的量达2000万多平米米,重点研发打磨砖、仿古门楼砖等。食材生产制造加工在粉料配制(球磨、筛选、掺和)的时候中形成海量含硅粉层(SiO₂分子量≥85%),生产制造加工内飘浮小粒物浓硫酸浓度敢达20-30mg/m³,远超《淘瓷图片化工业的污染排放口原则》(GB 25464-2010)规定值(≤10mg/m³)。员工常期暴晒造成矽肺病危险 增大,且粉层堆积,的影响系统散热性能与研发率。
废气成分来源
- 主要成分:石英砂、长石、高岭土等原料破碎产生的无机粉尘(SiO₂、Al₂O₃、Fe₂O₃);
- 次要成分:釉料制备中产生的微量挥发性有机物(VOCs,如乙酸乙酯)、高温烧结烟气携带的焦油颗粒。
处理工艺流程
- 源头抑尘:
- 原料仓加装封闭式卸料装置,配备雾化喷淋降尘;
- 球磨机进出口增设密闭收尘罩,减少无组织排放。
- 一级除尘:
- 脉冲布袋除尘器(PPS滤袋):过滤粒径>10μm的粗颗粒,效率≥95%;
- 二级除尘:
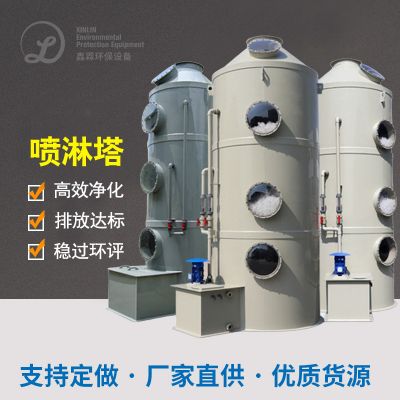
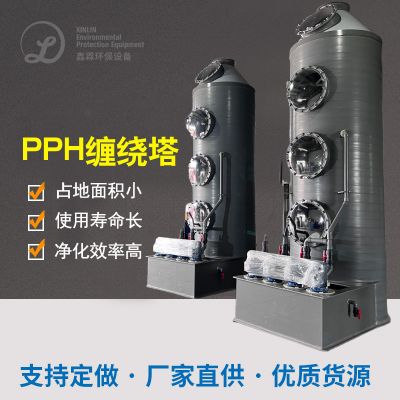
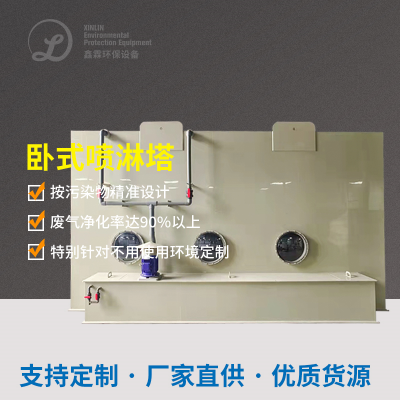
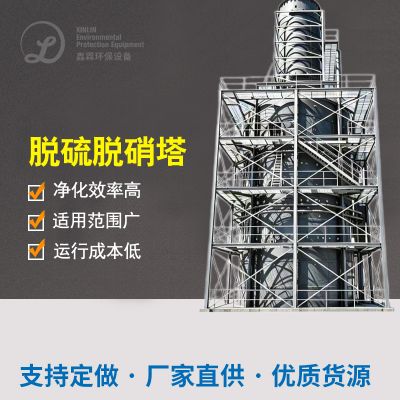
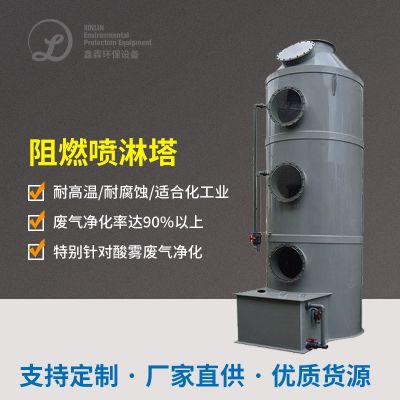
- 湿式洗涤塔(NaOH溶液):中和酸性气体(如SO₂),沉降细颗粒至1μm以下;
- 深度净化:
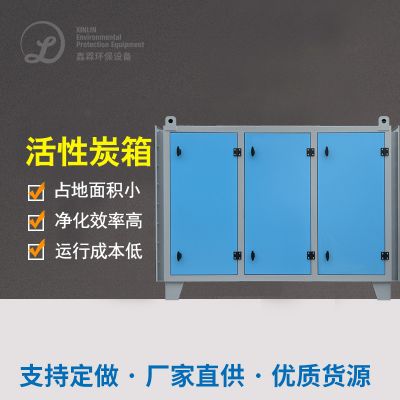
- 活性炭吸附塔:吸附残留VOCs,确保非甲烷总烃≤20mg/m³。
最终效果
- 车间粉尘浓度降至2.5mg/m³,职业健康风险显著降低;
- 废气排放达到GB 25464-2010标准,年减少粉尘排放约800吨;
- 系统运行能耗降低30%,投资回收期12个月。
案例二:某日用陶瓷厂釉烧废气综合治理项目
项目背景
某一天用卫浴陶瓷企业公司釉烧炉窑(随道窑)在耐高温窑烧过程中 中诞生含釉料灰尘(巨资属超量、镉等巨资属阳极铁的氧化物)、咸性气休(SO₂、NOx)及煤煤焦油雾的混合型废水。原净化装置仅应用风暴净化,会出现尾气排放超量(PM10盐浓度>15mg/m³),且煤煤焦油黏附通道出现不通,环保设备电脑故障发生。
废气成分来源
- 核心污染物:釉料雾化喷涂产生的超细颗粒(PM2.5,含PbO、CdO)、窑炉裂解产生的焦油雾;
- 伴生污染物:燃烧天然气产生的NOx(≤150mg/m³)、SO₂(≤50mg/m³)。
处理工艺流程
- 急冷降温:
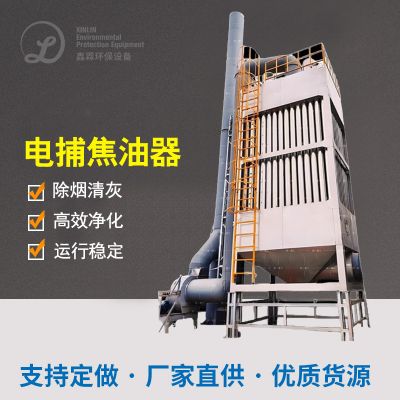
- 雾化喷淋塔将烟气温度从300℃降至60℃,防止焦油聚合堵塞;
- 干法脱酸:
- 移动床活性炭吸附塔同步去除SO₂、HCl及重金属;
- 高效除尘:
- 脉冲袋式除尘器+陶瓷滤筒:双层过滤,拦截0.1μm以上颗粒(综合效率99.5%);
- 深度净化:
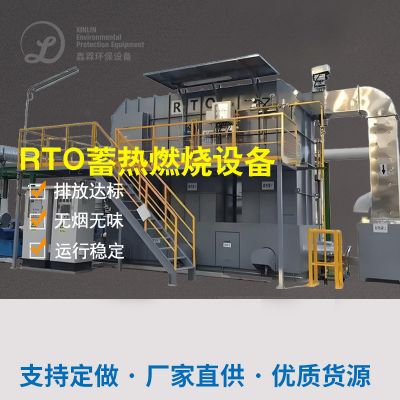
- RTO蓄热燃烧炉(850℃):彻底分解VOCs,协同去除NOx。
最终效果
- 颗粒物排放浓度≤5mg/m³,重金属铅、镉去除率>99%;
- VOCs排放浓度<10mg/m³,NOx减排80%,彻底消除黑烟;
- 年节约焦油清理成本50万元,获评国家级绿色工厂示范项目。
技术选型要点
- 粉尘性质适配:
- 高SiO₂粉尘需选用防静电滤袋(如PPS+PTFE覆膜);
- 含重金属废气优先采用活性炭吸附+RTO协同处理。
- 多污染物协同控制:
- 酸性气体(SO₂/HCl)与VOCs需分阶段处理(干法脱酸+活性炭吸附);
- 高温烟气需先降温再除尘,避免滤材烧毁。
- 智能化运维:
- 配备压差监测、脉冲反吹自动控制及在线监测系统,实时优化运行参数。
根据上面的例案可以看出,工业陶瓷厂有害气体冶理需紧密结合技术特色个人定制三人一体式方案范文,发挥率、总成本与坏保合规性。

 扫一扫添加微信