对接焊产线气体简况
对接焊生产阶段中存在的工业尾气的部分复杂的,其主要涵盖烟粉尘、金属质腐蚀物、有损气态等。随着对接焊生产新工艺的不同,工业尾气的部分有些不一致性:
烟气小粒物
:其主要基本成分为铁、锰、铬、镍等重金属阳极金属硫化物,孔径一般是在0.01-1μm两者之间,易自动隐藏在暖空气中。
损害其他气体
:主要包括O3(O₃)、氮被氧化反应反应物(NOx)、一被氧化反应反应碳(CO)、二被氧化反应反应碳(CO₂)等。
蒸发性有机质物(VOCs)
:有些补焊制作工艺中施用焊剂或保护区其他气体会产生了大量VOCs。
锡焊废水具有着下列特质:
粒级小
:大组成部分粉末物应归可吸到粉末物(PM10及PM2.5),对人体组织的危害大。
氧浓度起伏较大大
:焊接方法高空作业时尾气制造量随加工制作工艺 因素变幻显著的。
气温高湿
:一些手工焊接的废气温差较高且含带水水蒸汽,添加了办理困难程度。
手工焊接废液工作存在的问题与关键环节
整理重点难点
粒状物清掉质量让高
:手工焊接粉尘粉末的细小,常用抑尘机械难易极有效率捕集器。
多个污染源物混用
:需还治疗粒子物、气态污染破坏物,技术组合成繁复。
車间格局上限
:对接焊钳台发散或联通时,集气设备构思难度系数大。
水耗与运营制造费
:操作系统的需合理安排结果与社会性价比。
关键因素枝术关键环节
根源把控
:优先级采取低烟粉尘电焊焊接板材和工艺流程。
提高效率集气整体
:会根据药厂车间布局图设计制作适当的部位排烟或整体风格通风整体。
三级除理工学院艺
:大部分必须要 "预处里+主处里+后处里"的团体工序。
集成化化保持
:会按照工业废气溶液浓度一键调节器程序运营参数表,下降耗能。
径典典型案例分折
的例子一:某特重型机械性厂电弧焊接药厂车间的废气整治
内容视频背景
:
本车间以专业成分件熔接作为主,适用弧焊、有毒气体保护好焊等多种多样加工过程,每日生成粉尘约50kg,有机废气治理溫度常达60℃以下。
整理方案范文
:
集气设计
:进行顶吸罩+侧吸罩組合,确保安全生产点焊流水线工废气捕集器率≥90%。
补救的工艺
:
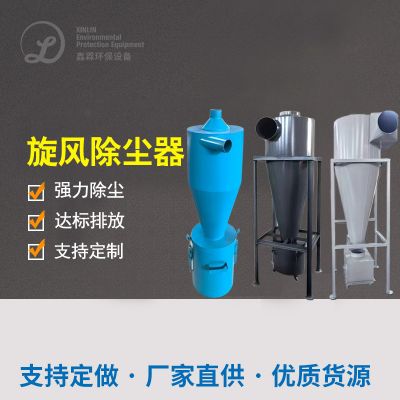
预处里:风暴除尘处理器去掉大颗粒状
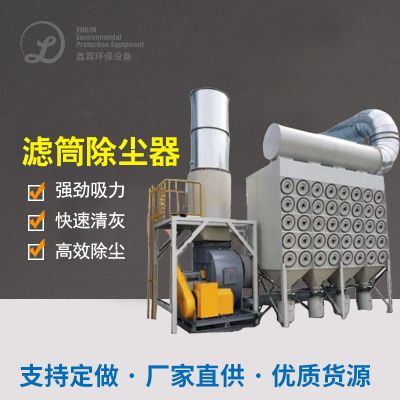
主处理:高效化滤筒安装除尘设备器(PTFE履膜过滤器材)
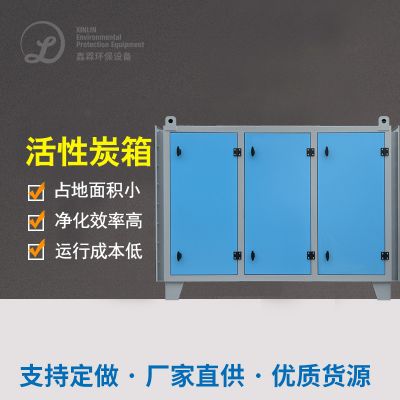
后处置:化学活化炭吸附性设备处置残留气态被污染的物
智力把握
:不同焊车间工作台自功启停自功调控排风机时速。
治理 使用效果
:
颗粒肥料物排放物氧化还原电位<10mg/m³
VOCs除掉率>85%
软件系统碳排放量降低30%

 扫一扫添加微信