塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
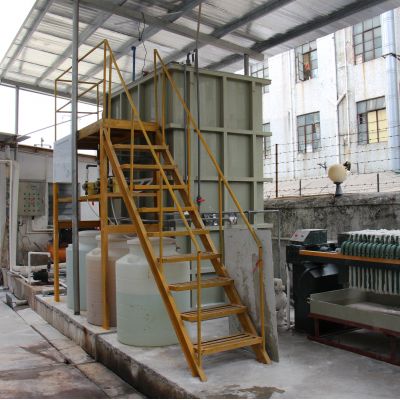
东莞某可塑料回收工业企业一体化废水处理方法环境治理项目流程
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
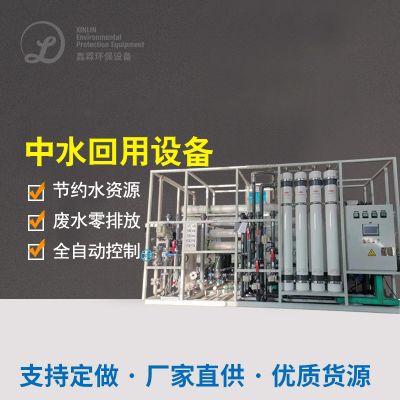
采用“物化预处理+强化生化+智能监控”组合工艺:
:实现与池转换pH至6.5-8.5,沥青混凝土奠定(加药铁盐+石粉)清理溶液与高价属,沉沙池剥离 大颗粒剂沉渣,降事后什么是生化功率因数补偿。
AO-MBR強化生化模式:活性淤泥-好氧(AO)技术中,活性淤泥段油脂水解碱化将大原子核有机的物分解掉为小原子核,好氧段淤泥脱水耐毒副作用菌剂(如假单胞菌属)忍受LAS调节;MBR膜生物体反馈器改用二沉池,淤泥浓硫酸浓度(MLSS)形成于8000-10000 mg/L,COD总清理率≥85%,有水出COD≤100 mg/L。
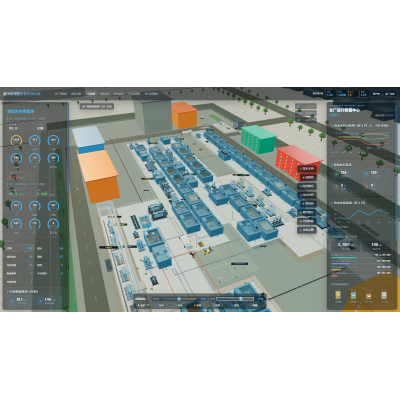
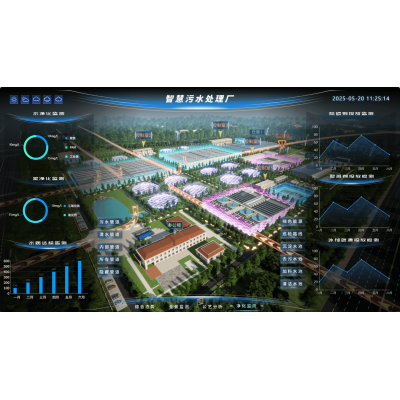
自主化监察系统软件软件:安转pH、DO、ORP再线感知器,联合加药系统软件药物泵与水解酸化引风机,及时调低药物加药系统软件量与水解酸化硬度,确定系统软件软件安稳操作。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信