产品大环境
某巨型汽年零控制构件加工商家坐落在长三边形的地方,常见加工车体底壳、保险服务杠等控制构件。其喷塑药厂车间每月行成约50吨污废渣 ,原主要包括简便析出加工治理第二排放,是不符合了日本日趋标的低能耗标。商家需新投入五套高污废渣 加工治理软件,的标准出水出水COD≤80mg/L,SS≤30mg/L,血本属含量达到标准。
废水处理方法材质及由来
废液一般特征于前工作脱脂、酸洗、电泳及喷油漆程序:
脱脂废水处理
:含外层特异性剂、矿产油(50-200mg/L)
酸洗废水处理
:含磷酸二氢钠(100-300mg/L)、锌化合物(10-50mg/L)
做漆废水处理
:含不饱和树脂(200-500mg/L)、涂料、有机物石油醚(二甲苯、酯类等)
情况呢废气:含自动隐藏物(300-800mg/L)
清理艺步骤流程
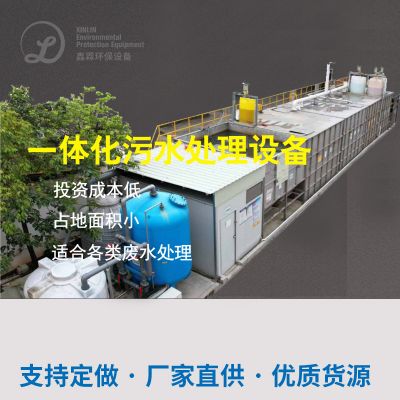
主要采用"物理化学预补救+血生化补救+深度.补救"结构生产工艺:
预正确处理阶段中,
:
调理池(pH调理至8-9)
混泥土奠定(添加PAC、PAM快速清理悬浮按钮物和悬浊液)
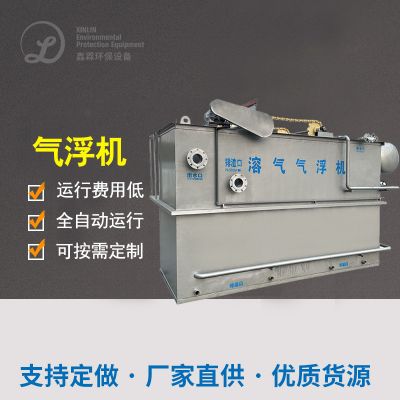
气浮系统设计(清掉油酯和部位生产物)
生化学办理时段
:
水解反应硝化作用池(上升废液可生化学性)
接触性空气氧化池(悬浮填料挂膜,HRT=12h)
深浅加工的时候
:
渗透性炭活性炭过滤(清理多余可挥发物)
砂滤(确定SS达到)
结果功能
系統运动稳定性后的检测数据统计:
COD由漏液1200mg/L低于65mg/L
SS由700mg/L降为20mg/L
锌阳离子氨水浓度由45mg/L降到0.8mg/L
启动生产成本约3.8元/吨水

 扫一扫添加微信